KSB 采用的 HELLER 解决方案

管配件制造的加工时间减少 50 %
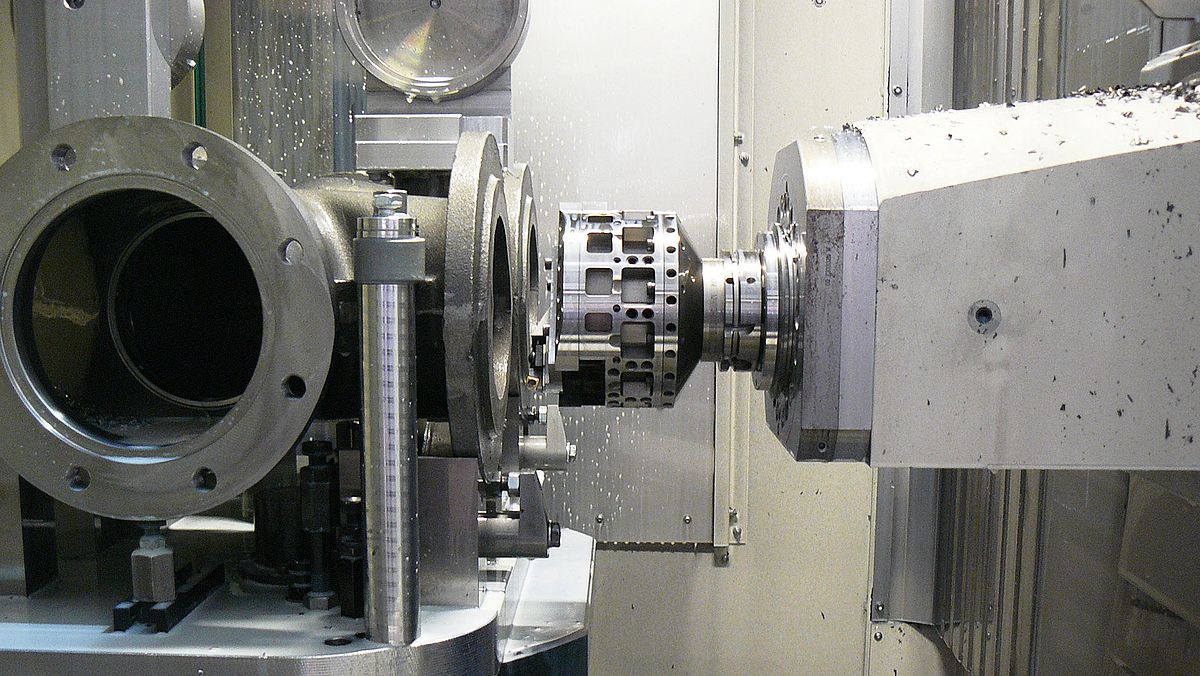
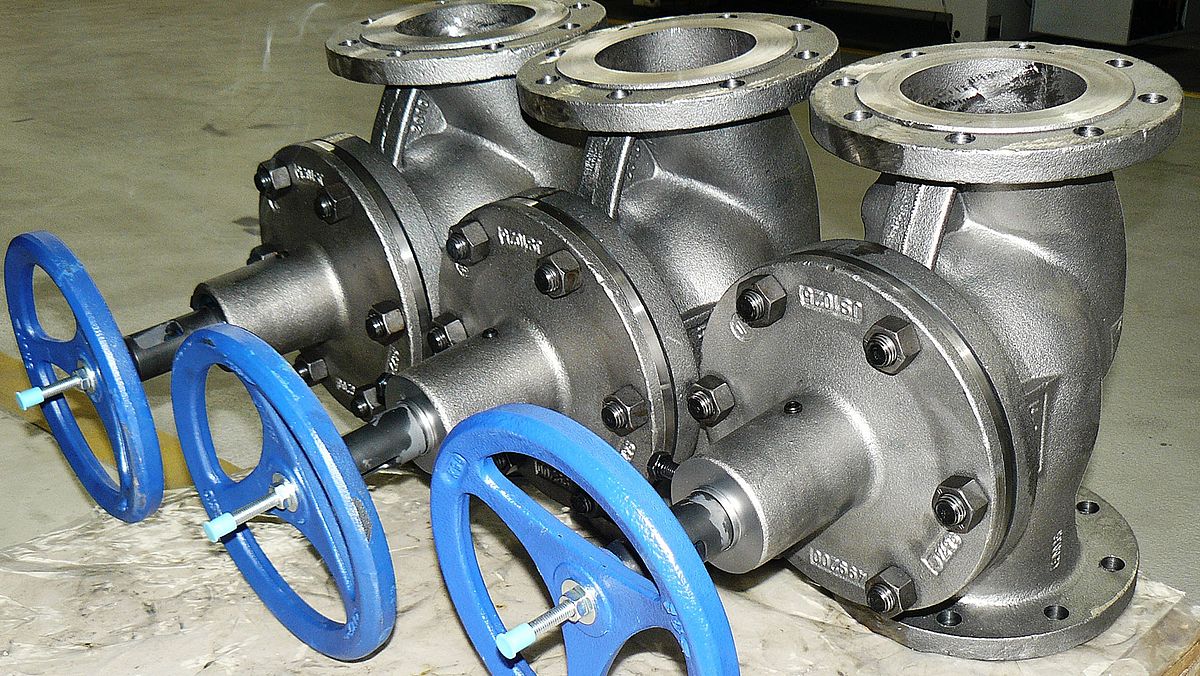
对于 KSB AG 而言,首要目的是减少加工时间。该公司每年大约加工 40,000 件阀体,因此需要一个高效柔性的方案。他们通过 HELLER 加工中心 MCH 280 上的可更换式径向进刀系统实现了这一点。除节省加工时间外,装备时间也可以显著缩短。
任务状况
- 显著缩短工作时间,同时提高管配件制造的工艺可靠性
- 通用加工中心,为灰铸铁和铁铸件加工提供足够的稳定性
项目范围及解决方案
- HELLER MCH 280 具有可编程 U 轴和可更换的端面车头
- 在机器中包含直接驱动器的集成式径向进刀装置
- 变速单元的功率提高至 60 kW,这对于滚压抛光尤其重要
结果
- MCH 280 仅用一个切削刃就可以进行密封法兰的加工步骤,从而节省大量时间
- 通过可自由编程的进给和径向进刀装置,MCH 280 可以轻松完成车削凹槽的加工步骤
- 通过径向进刀精确定义加工点
- 径向进刀通过主轴中心耦合,因此没有干扰轮廓
- 现在由一台机床处理两台机床之前执行的所有任务,切削流程节省了 50 % 时间,并同时节省了上下料时间
客户感言

Roman Bertram
KSB AG 管配件制造主管
“[…] 最终,对于我们作为机械制造商而言,通过联轴单元将轴穿过主轴中心,即采用刀架的解决方案是更为可靠的选择。这很重要,因为我们需要一台具有出色负载性能的加工中心,它还要能够为我们提供相应的工艺可靠性。”
更多参考资料
Gerhard Aigner
Engel Austria 产品经理
“质量是我们的关注重点。我们核心部件的公差在百分之二到三毫米之间。这就是为什么我们特意选择以其稳定性而闻名的 HELLER 机床。”
Nicholas Warnken
Fette Compacting 项目主管
“显著节省成本的关键因素是通过第 5 轴和可以达到的更高切削值减少了装夹次数。另一方面,正是包含了自动化系统和新刀具技术在内的全套方案才能够以这种方式优化加工流程。”
Frank Brunner
Bitzer 制造和生产准备主管
“对于多达 3 个部件的批量规模,即使在计划内停机后,加工中心也必须在开机后立即提供可靠的性能。但对于 H 6000 而言,利用率和所需的精度都不是什么令人担忧的重大挑战。”
Thomas Kaysser
H.P. Kaysser 总经理
“通过 HELLER 及其服务,我们获得了良好的体验。我们使用相同的语言,因此根本没有理由更换供应商。同时,整个团队都十分认同 HELLER 加工中心——因为它实现了 HELLER 的承诺!”
Günter Muhr
Franz Haas Waffelmaschinen GmbH 总经理
“HELLER 超出了我们的期望,因为一切都进行得很顺利,机床的实际运行非常可靠,并且我们的吞吐时间也已大幅缩短。”
Zhan Jiahao
Dongfeng Nissan 主要项目经理
“非常感谢 HELLER 团队提供的大力支持、迅速的响应服务和对技术装备的不断改善。你们是一支强大、专业的团队!”
联系方式
联系方式
销售和服务
您对我们的产品和服务有疑问吗?请联系我们,我们就在您的身边!受益于我们的全球 HELLER 网络,您可直接在市场中与专业销售和服务联系人联系。
在此处找到您所在地区的个人联系人。
找不到结果。
您可能也感兴趣的内容

HELLER 时事通讯
立即订阅!
通过我们的 HELLER 时事通讯,我们可以为您提供与我们公司、产品和服务以及即将举行的展览会和活动有关的所有最新主题资讯。立即订阅,不要错过 HELLER 集团的任何新闻!